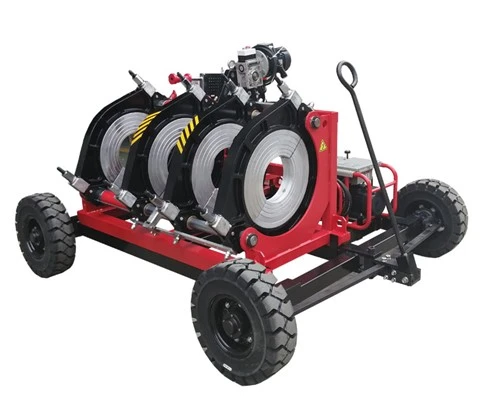
I. قبل اللحام: قم بإجراء "ثلاث عمليات فحص وثلاثة إصلاحات" لوضع أساس متين
1. التحقق من جودة نهاية الأنبوب ومعايير شطف الأنبوب: يجب التحكم في زاوية شطف الأنبوب بين 30 درجة و45 درجة، مع انحراف زاوية واحد - أقل من أو يساوي 1.5 درجة، ويجب الحفاظ على فجوة التجميع عند 2 ~ 4 مم. إذا كان الميل غير متماثل (على سبيل المثال، جانب واحد لديه زاوية أصغر)، يجب تعديل وقت بقاء شعلة اللحام على كلا الجانبين من خلال نظام التحكم. لكل اختلاف بمقدار درجة واحدة، يجب تقليل وقت السكون على جانب الزاوية الأصغر بمقدار 10 مللي ثانية لتجنب الانصهار السيئ أو حبة اللحام المفرطة.
2. التحقق من حالة المعدات وإصلاح التشغيل المستقر: تأكد من أن نصف قطر الانحناء لكابل شعلة اللحام أكبر من أو يساوي 150 مم، وأن خرطوم تغذية السلك غير ملتوي؛ تأكد من التأريض الموثوق به، وعدم وجود تسرب للغاز، ونقاء الأرجون أكبر من أو يساوي 99.99%. قبل بدء تشغيل الجهاز، قم بإجراء فحص ذاتي-للنظام للتأكد من استجابة المحرك المؤازر وأجهزة الاستشعار بشكل طبيعي.
3. التحقق من معلمات العملية وتحديد مخطط المطابقة. اضبط التيار والجهد وسرعة السير مسبقًا وفقًا للمادة (الفولاذ المقاوم للصدأ/الفولاذ الكربوني)، وسمك الجدار، وموضع اللحام (لحام مسطح/عمودي/علوي). على سبيل المثال:
أنبوب رقيق الجدران- (أقل من أو يساوي 3 مم): التيار 80~120 أمبير، الجهد الكهربي 12~16 فولت
الأنبوب ذو الجدران السميكة المتوسطة- (6~10 مم): التيار 150~220 أمبير، الجهد الكهربي 18~24 فولت
موضع اللحام العلوي: قم بتقليل سرعة السير بشكل مناسب، وزيادة معدل تدفق الأرجون بمقدار 1 ~ 2 لتر / دقيقة لمنع الحديد المنصهر من التقطير.
ثانيا. أثناء اللحام: إتقان "ثلاثة ثباتات وتعديل واحد" للتحسين الديناميكي.
1. تثبيت شعلة اللحام في المركز. بعد البدء، راقب عن كثب ما إذا كانت شعلة اللحام تتماشى مع مركز اللحام. إذا كان هناك انحراف، يمكن تعديله بدقة عبر جهاز التحكم عن بعد: اضغط على الزر الأيمن للانحراف إلى اليسار، والزر الأيسر للانحراف إلى اليمين (يتم عكس الاتجاهات عند التشغيل في الاتجاه المعاكس) لضمان توسيط حبة اللحام.
2. تثبيت شكل البركة المنصهرة. لاحظ حجم وسيولة البركة المنصهرة. إذا كان المجمع كبيرًا جدًا، فهذا يشير إلى أن التيار مرتفع جدًا أو أن السرعة بطيئة جدًا، مما قد يؤدي بسهولة إلى الاحتراق-من خلاله؛ إذا كان صغيرًا جدًا، فإن عمق الاختراق غير كافٍ. الحالة المثالية هي بركة منصهرة على شكل "دمعة" ذات طرف واضح يخترق جذر المجسم المائل.
3. استقرار إيقاع التذبذب. بالنسبة للحواف العريضة، استخدم ذبذبة على شكل Z- أو ذبذبة مسننة، مقترنة بتردد تذبذب معقول ووقت سكون. يحدد التيار والجهد وتردد التذبذب وسرعة السفر معًا تأثير تكوين نمط "مقياس السمك"-السرعة المستقرة والموحدة هي المفتاح.
4. ضبط المعلمات الديناميكية. إذا وجد أن المجمع المنصهر متحيز إلى جانب واحد، فيمكن تعديل جهد القوس بدقة (زيادة بمقدار 0.5 ~ 1 فولت على الجانب المتحيز) "لسحب" المجمع المنصهر؛ يمكن تصحيح إزاحة اللحام الطفيفة (أقل من أو تساوي 1 مم) عبر الإنترنت عن طريق إدخال "قيمة تعويض الإزاحة" على لوحة التشغيل.
ثالثا. Post-weld: تنفيذ "ثلاث عمليات فحص وحماية واحدة" لإدارة الحلقة- المغلقة.
فحص المظهر: سطح اللحام مسطح وناعم، بدون شقوق، مسامية، شوائب الخبث، والحواف المدرفلة موحدة. قبول الأبعاد: اختلال المحور أمر طبيعي، واختلال الحافة أقل من أو يساوي 10% من سمك الجدار، ويتوافق الطول مع التفاوتات.
قبول الختم: يتم إجراء اختبار الضغط. لم يلاحظ أي تسرب أثناء الضغط.
صيانة المعدات: تنظيف خبث اللحام يوميًا، والتحقق من استقامة المسار ودقة تحديد موضع شعلة اللحام أسبوعيًا، وإجراء معايرة كاملة شهريًا لإطالة عمر المعدات.